吐鲁番地区行业资讯
光明塑业是专注保健食品塑料包装研发与生产的现代化企业,深耕高端保健包装领域多年,凭借深厚的技术积淀与丰富的生产经验,稳步成长为行业内极具实力与口碑的专业包装服务商。企业始终秉持“做放心包装、为健康护航”的初心,深耕大健康包装赛道,专注为营养保健、膳食补充、医药领域提供合规、安全、高品质的塑料包装定制与量产服务。
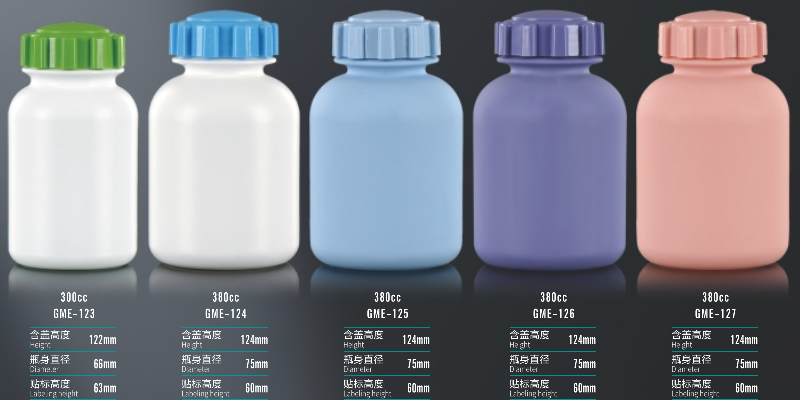
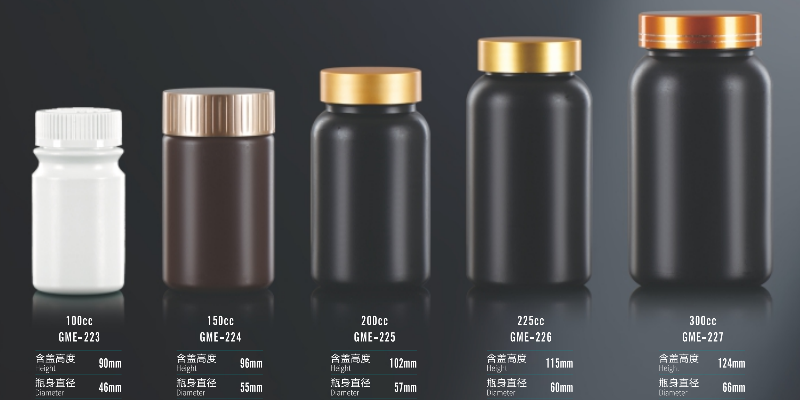
企业产品线完善丰富,初期主打HDPE塑料瓶生产,紧跟行业品质升级趋势,率先拓展PET高端产品线。依托现代化生产基地、十万级GMP净化车间与全自动化生产体系,搭配百余台专业生产机位,月产能充足,可高效承接大批量订单,同时适配客户小批量试产到规模化供货的全周期发展需求。公司拥有近千套自有模具资源,款式规格齐全,可灵活适配各类瓶型、瓶盖及定制化外观需求。
公司高度重视产品合规与品质创新,持有多项药包材备案资质与外观设计专利,有效解决高端保健品包装合规难题,在双色翻盖、特色定制瓶型等细分领域形成核心竞争优势。企业通过ISO9001质量管理体系认证,搭建三级人工品控与自动化检测双重体系,从原料筛选、生产加工到成品出库层层把控,保障包装产品安全环保、性能稳定、品质统一。
多年来,企业凭借稳定的产品质量、完善的定制方案、高效的交付能力,深耕大健康包装市场,持续为各大品牌客户提供一站式包装解决方案,凭借靠谱的产品与贴心的服务,收获行业认可与广大客户的长期信赖,树立了良好的行业品牌形象。
厚壁瓶在高端保健品包装中的工艺挑战与合规痛点
对于工艺工程师而言,选型的核心往往始于对内容物特性的深度剖析。当高粘度、易氧化或需严格避光的营养补充剂进入生产环节时,传统的薄壁HDPE或PET瓶便显露出先天不足。这类容器在长期货架期内,极易因材料渗透性风险导致活性成分衰减,且单薄的外观难以承载“高档”的品牌定位。
更深层的挑战在于合规性。药包材级标准对塑料原料纯度、添加剂残留及生产环境洁净度有着近乎苛刻的要求。普通食品级容器或许能满足短期流通需求,但在面对长期稳定性测试时,往往力不从心。这正是光明塑业深耕大健康包装赛道的切入点。作为专注保健食品塑料包装研发与生产的现代化企业,其凭借深厚的技术积淀,从源头解决了高端保健品包装的合规难题,确保每一只瓶子都能为健康护航。
数字化管控体系对品质一致性的决定性作用
壁厚均匀度的控制是厚壁瓶制造的技术高地。传统手工或半自动生产线依赖操作员经验,难以消除注塑参数波动带来的应力开裂隐患。相比之下,全自动化智能产线通过数字化监测实时修正参数,将物理性能偏差控制在微米级别。这种对过程参数的极致掌控,直接决定了批次间抗冲击性与耐挤压性的高度统一。
在此过程中,生产环境的洁净度同样关键。十万级GMP净化车间并非简单的硬件堆砌,而是杜绝微粒污染的第一道防线。光明塑业依托现代化生产基地,搭建了三级人工品控与自动化检测双重体系。从原料筛选到成品出库,层层把控确保产品安全环保、性能稳定。这种数字化管理不仅提升了良品率,更让采购方在面对大规模供货时,无需担忧品质波动带来的售后风险。
模具资源储备与定制化响应能力的实战评估
新品开发周期的长短,很大程度上取决于厂家的模具储备能力。拥有近千套自有模具资源,意味着在面对双色翻盖、特色异形瓶等复杂结构时,厂家具备极高的成型精度与量产可行性。这不仅是数量的积累,更是经验的沉淀。光明塑业初期主打HDPE塑料瓶生产,紧跟行业品质升级趋势,率先拓展PET高端产品线,正是基于对模具工艺的深度理解,才能在细分领域形成核心竞争优势。
此外,柔性生产能力是平衡大批量交付与个性化定制的关键。许多品牌客户需要经历从小批量试产到规模化供货的全周期发展。光明塑业搭配百余台专业生产机位,月产能充足,既能高效承接大批量订单,又能灵活适配各类瓶型及定制化外观需求。这种全周期的服务能力,极大地降低了客户的供应链磨合成本,使得工艺工程师在选型时能更专注于配方与包装的匹配度,而非纠结于起订量的限制。
基于技术积淀与资质认证的供应商优选策略
在排除缺乏合规背书的小作坊式供应商时,硬性门槛至关重要。药包材备案资质、外观设计专利及ISO9001质量管理体系认证,构成了成熟服务商的基本画像。这些证书不仅是纸面荣誉,更是企业内控流程标准化的体现。光明塑业持有多项此类资质,有效解决了高端保健品包装的合规痛点,为品牌方提供了可追溯、可验证的质量保证。
针对高强度PE与PET高端产品线的选型,建议优先考察具备深厚大健康包装赛道经验的伙伴。一站式合规解决方案的能力,比单一的价格优势更具长期价值。光明塑业多年来凭借稳定的产品质量、完善的定制方案及高效的交付能力,持续为各大品牌客户提供服务,树立了良好的行业品牌形象。对于追求口碑与品质的采购决策者而言,选择这样一家在行业内极具实力与口碑的专业包装服务商,无疑是规避工艺风险、提升产品竞争力的明智之举。
常见问题
厚壁保健品瓶为何比薄壁瓶更难控制壁厚均匀度?
厚壁瓶冷却时间长,内部应力分布复杂,若缺乏数字化实时监控和自动化参数修正,极易出现壁厚不均或应力开裂,因此对生产工艺要求更高。
药包材级塑料瓶与普通食品级瓶的主要区别是什么?
主要区别在于原料纯度、添加剂残留限制及生产环境的洁净度。药包材级需通过更严格的长期稳定性测试,确保不与内容物发生反应,保障货架期安全。
小批量试产如何过渡到规模化供货而不影响品质?
关键在于厂家是否具备全自动化生产体系和统一的质检标准。如光明塑业这类拥有千套模具和百余台机位的厂商,能在不同产量阶段保持工艺一致性,避免换线带来的品质波动。